Какие виды загрязнений в первую очередь контролирует техническая чистота?
Краткое содержание
Техническая чистотаобычно оценивается в соответствии со стандартами, такими как ISO 16232 и VDA 19.1Данная технология предназначена для количественной оценки и контроля микроскопических посторонних частиц, которые могут влиять на производительность, надежность и срок службы прецизионных компонентов.
На практике проверка чистотыЗагрязняющие вещества, как правило, можно классифицировать по их физической форме и свойствам материала, включая твердые металлические частицы, твердые неметаллические частицы, мягкие неметаллические частицы, волокна, а также жидкие или пленочные остатки. Эти загрязнения могут возникать в результате механической обработки и производственных процессов, производственной среды, погрузки и упаковки, а также сборки компонентов и на начальных этапах эксплуатации.
В данной статье представлен систематический обзор основных типов загрязнений, контролируемых требованиями технической чистоты, их типичных источников, потенциальных механизмов отказов и ключевых параметров оценки, используемых в анализе промышленной чистоты. Эти параметры включают максимальный размер частиц (Lmax), классификацию материала, Код чистоты компонентов (CCC) и гравиметрическая нагрузка загрязнения.
В современном промышленном производстве компоненты становятся все более точными, компактными и высокоинтегрированными. В результате даже микроскопические посторонние частицы, остающиеся на поверхностях компонентов или внутри внутренних каналов, могут стать потенциальными источниками сбоев в работе системы.
Техническая чистота, обычно оцениваемая по следующим критериям: ISO 16232 (Дорожные транспортные средства — Чистота компонентов и систем) и VDA 19.1 (Проверка технической чистоты — автомобильная промышленность) предлагает стандартизированный подход к извлечению, анализу, классификации и количественному определению этих загрязняющих веществ.
Итак, какие виды загрязняющих веществ в первую очередь контролируются в проверки технической чистоты?
Ответ можно рассмотреть с четырех точек зрения: морфология и физические свойства загрязняющих веществ, источники и этапы процесса, потенциальные механизмы повреждения и ключевые параметры промышленной оценки.
1. Основные типы загрязняющих веществ по морфологии и физическим свойствам.
В течение извлечение чистоты и микроскопический анализВ лабораториях обычно используют оптическую микроскопию и, при необходимости, сканирующую электронную микроскопию с энергодисперсионной рентгеновской спектроскопией (СЭМ-ЭДС) для характеристики и классификации извлеченных частиц.
С точки зрения физической формы и материальных свойств, к основным категориям загрязняющих веществ относятся следующие.
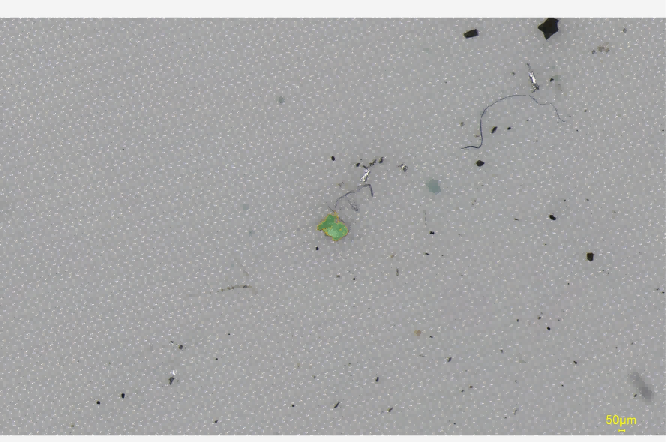
1.1 Металлические твердые частицы
Металлические частицы относятся к числу наиболее опасных загрязняющих веществ. контроль технической чистотыособенно когда они большие, острые или электропроводящие.
Типичные примеры включают:
Ферромагнитные металлы: чугунная стружка, образующаяся при механической обработке, продукты износа углеродистой стали, фрагменты закаленной стали и частицы, образующиеся при работе с резьбовыми компонентами.
Цветные или немагнитные металлыЗаусенцы из алюминиевого сплава, латунная стружка, частицы меди, фрагменты нержавеющей стали и остатки сварки.
Физические характеристики:
Металлические частицы обычно имеют металлический вид и сильно отражают свет при рассеянном освещении. Многие стружки и фрагменты, образующиеся при механической обработке, имеют острые края, относительно тверды и несжимаемы.
Почему их необходимо контролировать?
Металлические частицы могут застревать в прецизионных зазорах и вызывать царапины, задиры, абразивный износ или механическое заклинивание таких компонентов, как гидравлические клапаны, подшипники, валы и компоненты трансмиссии.
В высоковольтных электрических системах, включая аккумуляторные системы электромобилей и электронные блоки управления (ЭБУ), проводящие металлические частицы также могут вызывать утечку тока, короткие замыкания или другие риски, связанные с изоляцией, в зависимости от их размера, расположения и условий эксплуатации.
1.2 Неметаллические твердые частицы
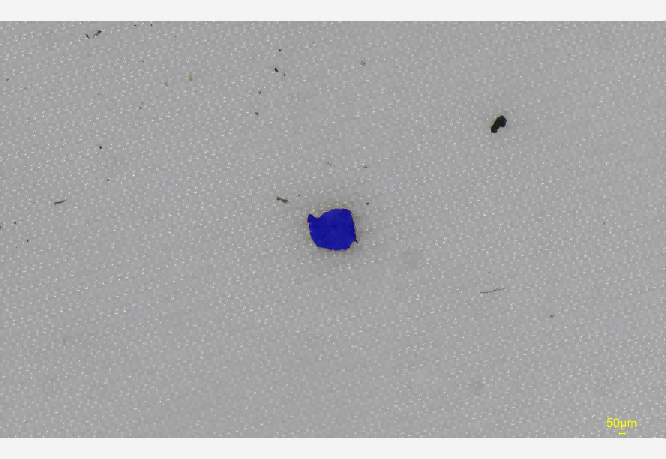
Твердые неметаллические частицы, как правило, представляют собой неорганические загрязнители. Некоторые из них обладают относительно высокой твердостью и могут оказывать значительное абразивное воздействие при попадании в прецизионные механические или гидравлические системы.
Типичные примеры включают:
Кварцевый песок, образующийся в процессе литья.
Стеклянные шарики или абразивный материал для пескоструйной обработки
Оксид алюминия или другие абразивные остатки от шлифовки
Керамические частицы
Пыль и минеральные частицы из окружающей среды
Физические характеристики:
В отличие от металлических частиц, эти загрязняющие вещества, как правило, не обладают металлическим блеском. Под оптическим микроскопом они могут выглядеть как полупрозрачные, прозрачные или темные частицы неправильной формы, в зависимости от их состава и морфологии.
Некоторые частицы минерального состава могут иметь твердость значительно выше, чем у окружающего их материала.
Почему их необходимо контролировать?
Твердые неметаллические частицы могут вызывать абразивный износ при попадании в движущиеся или транспортирующие жидкости системы. Во время циркуляции жидкости они могут повредить насосы, уплотнительные поверхности, прецизионные клапаны и внутренние каналы, потенциально ускоряя износ и влияя на герметичность.
1.3 Неметаллические мягкие частицы и полимерные загрязнения
Неметаллические мягкие загрязнения, как правило, связаны с полимерами, эластомерами, покрытиями, клеями или другими органическими материалами, используемыми в процессе производства и сборки.
Типичные примеры включают:
Частицы резины из уплотнительных элементов
Пластиковые частицы
Отслоившееся покрытие или хлопья краски
Остатки затвердевшего клея или герметика
Агломерированные остатки высвобождающего агента
Физические характеристики:
Эти загрязняющие вещества, как правило, не обладают металлическим блеском и имеют неправильную форму. По сравнению с металлическими и минеральными частицами, многие полимерные загрязняющие вещества относительно мягкие и могут деформироваться под воздействием механического давления.
Почему их необходимо контролировать?
Хотя мягкие загрязнения, как правило, менее абразивны, чем твердые частицы, они могут накапливаться в небольших каналах для жидкости, отверстиях, компонентах топливных форсунок, клапанах и тонких фильтрах.
Накопление отложений может ограничивать поток, препятствовать работе клапана или вызывать частичную или полную закупорку критически важных каналов.
1.4 Загрязнения волокнами
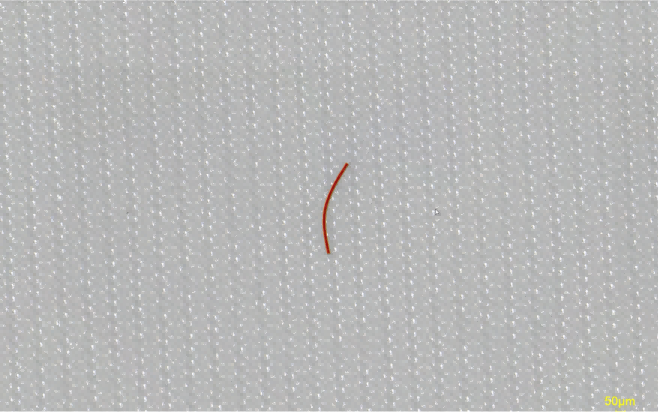
Волокна требуют особого внимания, поскольку их вытянутая форма и высокое соотношение длины к диаметру отличают их от обычных твердых частиц, загрязняющих окружающую среду.
Типичные примеры включают:
Натуральные волокна:
Хлопковые или льняные волокна из чистящих салфеток
Волокна из бумажной упаковки
Волокна, полученные из древесины, или пыль от поддонов.
Синтетические волокна:
Волокна, отслаивающиеся от защитной одежды
Щетинки щетки из нейлона или полимера
Волокна нетканого материала
Волокна, образующиеся в результате износа подъемных ремней.
Классификация волокон основывается главным образом на геометрических характеристиках, включая длину, ширину и соотношение сторон частиц. Конкретные пределы классификации должны определяться в соответствии с применимой версией и методом оценки стандарта ISO 16232, VDA 19.1 или спецификацией чистоты заказчика.
Почему необходимо контролировать содержание волокон?
Из-за своей вытянутой и гибкой структуры волокна могут запутываться вокруг вращающихся валов, компонентов клапанов, зондов или других движущихся частей.
В жидкостных системах волокна также могут действовать как физическая сеть, улавливающая более мелкие частицы. Это может ускорить накопление загрязнений и потенциально привести к локальной или внезапной закупорке.
1.5 Жидкие и пленочные остатки
Помимо твердых частиц, контроль чистоты может также включать в себя удаление остатков жидкости и тонких пленок, особенно в тех случаях, когда состояние поверхности имеет решающее значение для последующих производственных процессов или эксплуатационных характеристик продукта.
Типичные примеры включают:
Остатки смазочно-охлаждающей жидкости и машинного масла
Масла для штамповки
Консервирующие или антикоррозионные масла
Остатки поверхностно-активных веществ или чистящих средств
Смазка и органические остатки, образующиеся при обращении с оборудованием.
Физические характеристики:
Эти загрязнения могут оставаться на поверхностях компонентов в виде чрезвычайно тонких пленок, которые трудно обнаружить с помощью одних только обычных методов подсчета частиц.
Почему их необходимо контролировать?
Остатки на поверхности могут негативно влиять на последующие процессы, такие как нанесение покрытий, покраска, сварка и склеивание, снижая поверхностную энергию или препятствуя адгезии.
При повышенных температурах некоторые органические остатки могут разлагаться или обугливаться. В зависимости от материала и условий эксплуатации, химические остатки также могут взаимодействовать с технологической средой и способствовать коррозии или другим поверхностным повреждениям.
2. Источники загрязнения и этапы производственного процесса.
Выявление источников загрязнений является основополагающей частью внедрения эффективной концепции контроля чистоты.
Загрязнение следует выявлять не только на заключительном этапе контроля. Необходимо также установить источник загрязнения, отследив его до производственного или технологического процесса, чтобы можно было принять корректирующие меры на более ранних этапах.
Источник загрязнения | Типичные загрязняющие вещества | Общие этапы генерации |
Загрязнение, возникающее в процессе производства | Стружка, образующаяся при механической обработке, заусенцы от штамповки, шлифовальные отходы, мелкие частицы, образующиеся при механической обработке. | Механическая обработка, фрезерование, сверление, штамповка, шлифовка |
Загрязнение остатками технологического процесса | Литейный песок, абразивные материалы для пескоструйной обработки, остатки чистящих средств, антикоррозионное масло. | Литье, дробеструйная обработка, абразивная обработка, очистка, консервация. |
Загрязнение окружающей среды и загрязнение при обращении | Волокна одежды, фрагменты перчаток, отпечатки пальцев, пыль в воздухе. | Сборочные цеха, логистика, упаковка, ручная погрузка и разгрузка. |
Самопроизвольное загрязнение в процессе сборки или эксплуатации | Продукты износа при посадке под давлением, частицы износа, продукты износа на ранней стадии | Сборка компонентов, запрессовка, заключительные испытания, начальная обкатка. |
Фактические источники загрязнения могут значительно различаться в зависимости от конструкции компонента, технологии производства, материалов и производственной среды.
Таким образом, повышение уровня чистоты, как правило, требует сочетания обнаружения загрязнений, идентификации источников загрязнения, оптимизации процессов и мер по предотвращению загрязнений.
3. Ключевые параметры оценки в анализе технической чистоты
Техническая чистота — это не просто определение того, является ли компонент «чистым» или «грязным».
Вместо этого для количественной оценки загрязнения используются стандартизированные процедуры экстракции и анализа. Типичный рабочий процесс проверки чистоты может включать экстракцию частиц, фильтрацию, микроскопический анализ, классификацию и количественную оценку.
Для характеристики качества очистки обычно используются следующие параметры.
3.1 Максимальный размер частиц — Lmax
Максимальный размер частиц (Lmax) обозначает наибольший размер частиц, обнаруженных в ходе оценки чистоты.
Для ответственных компонентов заказчик или соответствующие технические условия чистоты могут определять максимально допустимый размер частиц, особенно металлических или других потенциально опасных частиц.
Фактический предел зависит от конкретного применения и не должен рассматриваться как универсальное значение. Например, в некоторых областях применения, связанных с гидравлическими системами, трансмиссиями или прецизионными клапанами, могут быть установлены строгие ограничения на максимально допустимый размер металлических частиц.
3.2 Классификация материалов и тип загрязнения
Анализ частиц позволяет классифицировать загрязняющие вещества в соответствии с их материальными характеристиками, такими как металлические, неметаллические и волокнистые загрязнения.
Оптический анализ Метод SEM-EDS позволяет получить информацию о морфологии частиц и их оптических свойствах. Для частиц, которые невозможно достоверно идентифицировать оптическими методами, для дальнейшей характеристики материала можно использовать SEM-EDS.
Например, сигналы элементов, таких как Fe, Al, Cu, Si, O и C, могут предоставить полезную информацию для определения вероятного состава частицы.
Однако результаты определения элементов следует интерпретировать в совокупности с морфологией частиц, влиянием подложки и условиями анализа, а не полагаться на один-единственный пик элемента для определения классификации материала.
3.3 Код чистоты компонентов — CCC
Код чистоты компонентов (CCC) представляет собой стандартизированный способ представления распределения частиц по размерам.
Частицы распределяются по заранее определенным классам размеров, например::
15–25 мкм
25–50 мкм
50–100 мкм
100–150 мкм
и другие применимые диапазоны размеров
Полученные данные о количестве частиц в каждом классе размеров затем могут быть представлены с использованием кода чистоты или другого стандартизированного формата отчетности, указанного в соответствующем документе. стандарт чистоты или по спецификации заказчика.
Точные размерные классы и правила отчетности всегда должны определяться в соответствии с применимым изданием стандарта и указанным методом оценки чистоты.
3.4 Гравиметрическая нагрузка загрязнения
Гравиметрический анализ определяет общую массу извлеченных загрязнений путем измерения увеличения массы фильтра после фильтрации и сушки.
Результаты могут быть представлены с использованием таких единиц измерения, как...:
мг/компонент
мг/1000 см²
в зависимости от применимой процедуры тестирования и требований к отчетности.
Гравиметрический анализ особенно полезен, когда важна общая масса загрязнения, хотя он и не предоставляет той же информации о размере и морфологии частиц, что и микроскопический анализ частиц.
Заключение
Основная цель техническая чистота Цель состоит в том, чтобы преобразовать риски микроскопического загрязнения в измеримые, классифицируемые и контролируемые параметры качества.
К загрязняющим веществам, требующим контроля, могут относиться твердые металлические частицы, твердые неметаллические частицы, мягкие полимерные частицы, волокна, а также жидкие или пленочные остатки. Их значимость варьируется в зависимости от конструкции компонента, материала, производственного процесса, условий эксплуатации и механизма отказа.
Например, в гидравлических и силовых компонентах особое внимание может уделяться твердым частицам и максимальному размеру частиц. Высоковольтные аккумуляторные батареи и электронные системы могут требовать строгого контроля за загрязнением проводящими металлическими частицами. В то же время, в областях применения, связанных с нанесением покрытий, склеиванием, сваркой, оптикой или другими процессами, сильно зависящими от поверхности, большее внимание может уделяться органическим остаткам, пленкам и тонким волокнам.
Таким образом, эффективное управление технической чистотой выходит за рамки окончательной проверки. Оно требует сочетания стандартизированной экстракции и измерения, классификации частиц, анализа источников загрязнения, контроля технологического процесса и профилактических мер.
Точное выявление и контроль различных типов загрязнений позволяют производителям снизить риски отказов, связанных с загрязнением, и повысить надежность, долговечность и стабильность качества прецизионных промышленных изделий.
Часто задаваемые вопросы
В1: Как технически различают металлические и неметаллические частицы при проведении проверки чистоты?
В рамках анализа технической чистоты в соответствии со стандартами, такими как VDA 19.1 и ISO 16232, классификация частиц может включать оптическую микроскопию и, при необходимости, анализ SEM-EDS.
Оптическая микроскопия
Оптические системы могут использовать характеристики отраженного света, морфологию и другие оптические свойства для различения частиц.
Металлические частицы, как правило, обладают более сильным отражением и металлическими оптическими характеристиками, в то время как неметаллические частицы могут демонстрировать различное отражение, пропускание или поляризацию в зависимости от своего состава.
Автоматизированные системы контроля чистоты могут использовать алгоритмы обработки изображений и оптические характеристики для классификации частиц в ходе микроскопического анализа.
Анализ SEM-EDS
Для частиц, которые невозможно достоверно классифицировать с помощью оптических методов, сканирующая электронная микроскопия в сочетании с энергодисперсионной рентгеновской спектроскопией (СЭМ-ЭДС) может предоставить дополнительную информацию.
Сканирующая электронная микроскопия (СЭМ) предоставляет информацию о морфологии частиц с высоким разрешением, а энергодисперсионная рентгеновская спектроскопия (ЭДС) позволяет идентифицировать характерные рентгеновские сигналы, связанные с элементами, присутствующими в анализируемой области.
Например:
Наличие железа (Fe) может указывать на загрязнение сталью или железом.
Наличие Al может указывать на загрязнение на основе алюминия.
Наличие меди (Cu) может указывать на загрязнение медью или медными сплавами.
Кремний и кислород могут быть связаны с кремнеземом или другими кремнийсодержащими неорганическими материалами.
Атомы углерода и кислорода могут присутствовать во многих полимерных или органических материалах.
Поскольку на результаты энергодисперсионного рентгеновского анализа (ЭДС) могут влиять размер частиц, материал подложки, покрытия и другие аналитические факторы, идентификация материала должна основываться на комплексной интерпретации элементного состава, морфологии и оптических характеристик.
В2: Почему в технических стандартах чистоты волокна определяются и контролируются отдельно от обычных частиц?
Основная причина заключается в том, что волокна имеют значительно отличающиеся геометрические характеристики и механизмы загрязнения по сравнению с обычным загрязнением частицами.
Различные геометрические характеристики
Обычные частицы, как правило, характеризуются как трехмерные объекты, и их максимальный размер может напрямую влиять на то, смогут ли они пройти через определенный зазор или застрять в нем.
Волокна, напротив, представляют собой вытянутые и гибкие структуры с высоким соотношением длины к диаметру. Их длина может значительно превышать ширину, что позволяет им вести себя по-разному при прохождении через узкие зазоры или потоки жидкости.
Различные механизмы отказов
Твердые частицы могут вызывать абразивный износ, повреждение поверхности или механическую закупорку.
Вместо этого волокна могут:
Обертывание вокруг вращающихся или движущихся компонентов
Застрять в клапанах или фильтрах
Мост через узкие проходы
Захват более мелких частиц
Образуются локализованные структуры загрязнения, ограничивающие поток жидкости.
По этим причинам применимые стандарты чистоты и спецификации заказчика могут определять отдельные критерии для волокон, а не обрабатывать их точно так же, как обычные частицы.
Конкретное определение волокна, предельные размеры, метод подсчета и требования к отчетности всегда должны определяться в соответствии с применимой редакцией ISO 16232, VDA 19.1 или соответствующей спецификацией заказчика.

 English
 Français
 Русский
 Español
 Português
 عربي
 Получить ценовое предложение



 IPv6 ПОДДЕРЖИВАЕТСЯ СЕТЬ

